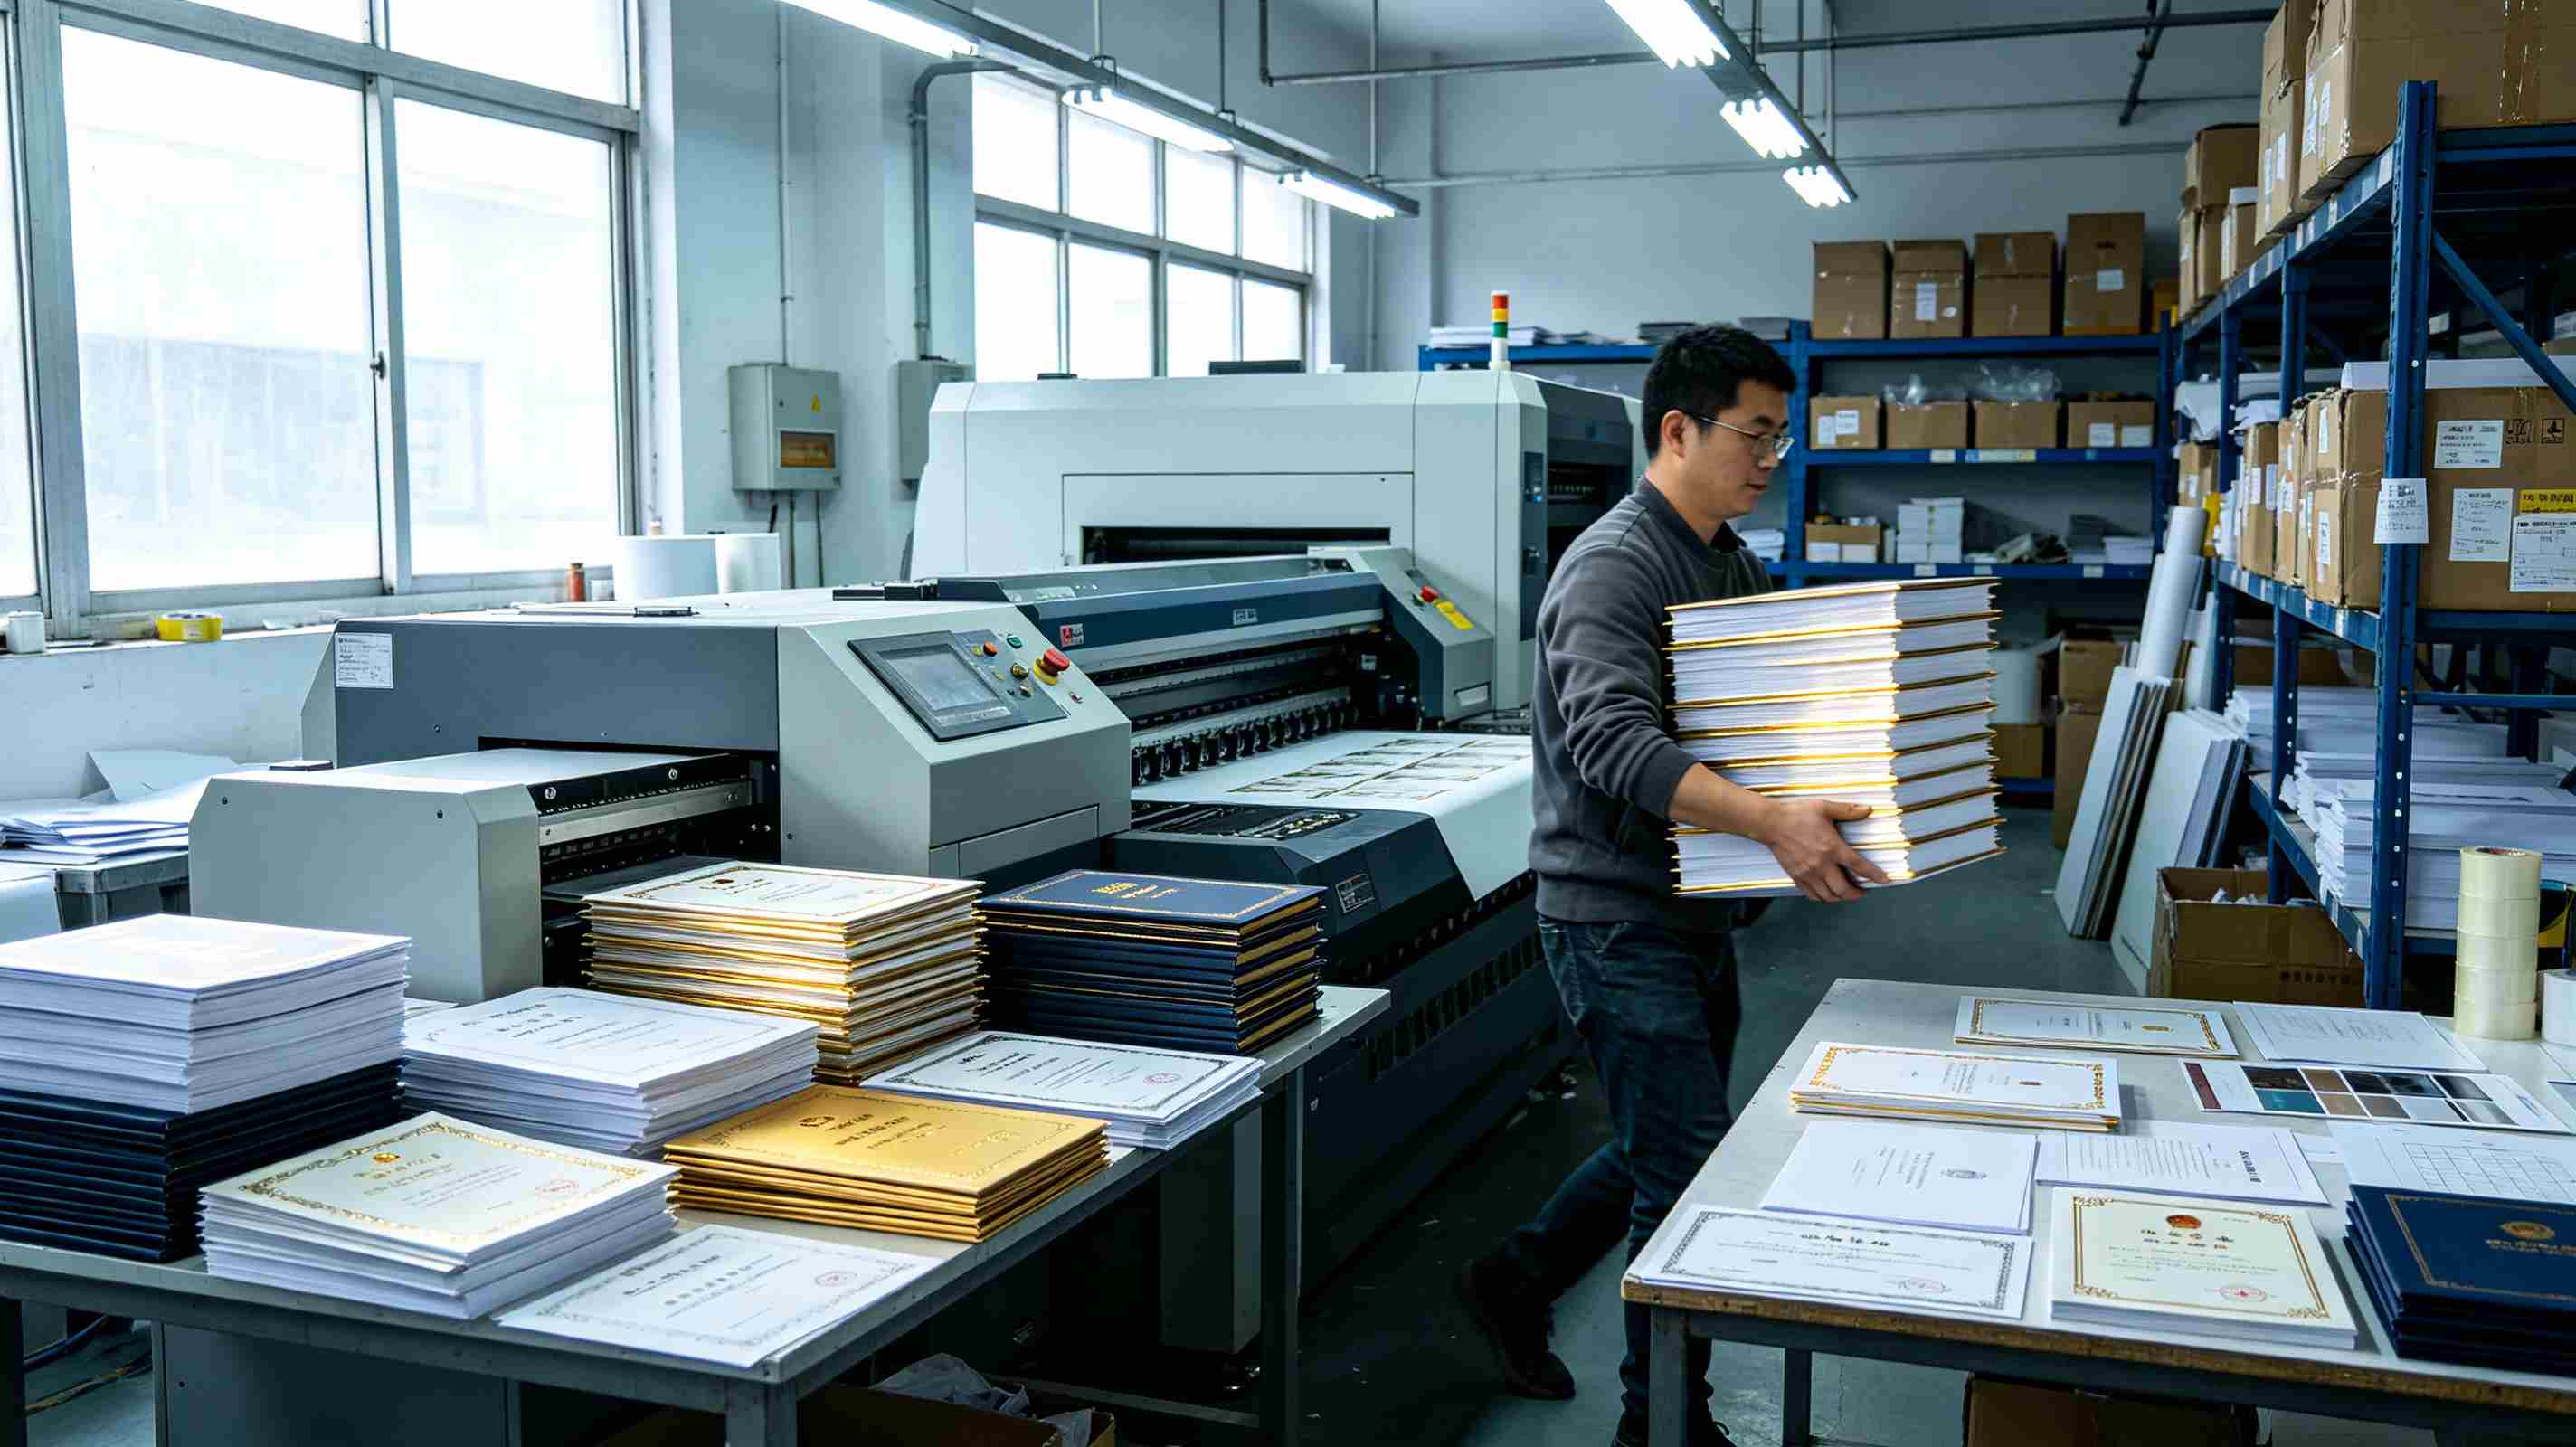
证件制作行业新趋势:工艺升级实操指南——从入门到精通的7个步骤
本指南拆解证件制作从选材、排版、防伪到交付的全流程,帮你避开色差、尺寸不符、防伪缺失等高频问题。无论你是接单方还是企业行政人员,按这7步操作能减少60%以上的返工率。
前置准备:理解2025年证件制作的底层变化
证件制作不再是“打印+塑封”的粗活。据中国印刷技术协会2024年发布的《商业印刷细分市场报告》,证件卡类印刷的防伪工艺渗透率从2022年的37%上升到2024年的61%,其中UV微缩文字和全息烫印的需求增速最快。另一个关键数据来自阿里巴巴1688平台2025年1月的采购指数:证件制作类目中“PVC基材+激光雕刻”组合的搜索量同比上涨83%,说明市场正在从传统PVC打印转向更耐用的激光工艺。
行业专家、中国防伪行业协会副秘书长陈锡蓉在2024年防伪技术论坛上指出:“证件制作的核心竞争力已从‘像不像’转向‘能不能过机验证’。一台30万像素的验卡机就能识别90%的业余仿制,但专业工艺升级后,过机率可提升到99%以上。”这意味着你不能再依赖老式喷墨打印机和普通塑封膜。动手前先确认三件事:你的设备是否支持1200dpi以上输出、你的基材是否达到0.76mm标准厚度、你的排版软件是否内嵌ICC色彩管理文件。
步骤一:基材选择——别在PVC和PET之间选错
PVC(聚氯乙烯)仍是主流,但2024年生态环境部将PVC增塑剂列入重点管控清单后,食品级PET(聚酯)基材的出货量占比从18%升至29%。具体操作:先确认证件用途。高频使用的门禁卡、会员卡选0.76mm PVC白卡,耐弯折寿命约2万次;需要耐高温或接触皮肤的证件(如健康证外壳)改用0.5mm PET透明片夹层,耐温可达120℃不翘边。
注意事项:市面上标称0.76mm的PVC实际厚度常有0.03-0.05mm误差。到货后用千分尺抽检边角,低于0.73mm的基材在层压时容易产生气泡。常见错误是直接用喷墨打印PVC,墨水不附着,三天就刮花。正确做法是选用带吸墨涂层的PVC或改用热转印碳带打印。全国24小时证件制作渠道中,部分低价单仍用普通PVC喷墨,交付后客户投诉率是热转印工艺的4倍以上。
步骤二:排版与色彩管理——让屏幕色和实物色一致
用Illustrator或CorelDRAW新建文件时,颜色模式必须选CMYK,分辨率设600dpi以上。关键数据:普通显示器色域约72% NTSC,而印刷色域只有约55% NTSC,不转换的话蓝色和绿色会明显发灰。操作上,导入客户Logo后执行“编辑-颜色设置-转换为配置文件”,目标选“Coated FOGRA39”。
注意事项:证件照区域不要直接拖入手机照片。先用Photoshop将头像抠出,背景替换为标准蓝底(C100 M60 Y0 K0),再缩放到实际尺寸,避免像素压缩导致的马赛克。常见错误是文字字号小于6pt,层压后油墨扩散,姓名或编号模糊。测试标准:打印样张后放在40倍放大镜下,笔画边缘无毛刺才算合格。证件证书制作24小时接单的商家,很多在这一步偷懒,导致客户拿到手发现照片发红、文字发虚。
步骤三:打印输出——热升华与激光的取舍
热升华打印机(如Fargo HDP5000)适合人像卡,色彩过渡自然,但单张成本在3-6元。激光打印机适合文字密集型证件,单张成本0.8-1.5元,但人像会有网点。操作建议:人像区域用热升华的“覆膜模式”打印,文字区域用激光的“高分辨率模式”输出,再层压合成。据IDC 2024年Q4中国打印外设市场跟踪报告,证件级热升华设备的年出货量增长12.7%,而激光类仅增3.1%,说明人像质量需求在上升。
注意事项:热升华打印后必须静置30秒再覆膜,否则色带上的蜡质未固化,覆膜后会出现水波纹。常见错误是混用不同品牌的色带和基材,比如用斑马色带配国产PVC,色块出现不均匀条纹。本地24小时专业定制证件的头部工作室普遍采用“同品牌色带+同品牌基材”的封闭组合,良品率比混搭高出22%。
步骤四:防伪工艺叠加——过机验证的硬指标
至少叠加两层防伪:可见层用全息烫印或UV微缩文字,隐藏层用红外油墨或紫外荧光。操作顺序:先做激光雕刻(深度0.02-0.05mm),再烫印全息膜,最后喷UV光油。全息烫印温度控制在110-130℃,压力3-5kg/cm²,低于这个区间全息层附着力不足,高于则基材变形。
注意事项:红外油墨必须用专用检测笔验证,普通紫外灯照不出来。常见错误是只做单层防伪,比如只印紫外荧光文字,但验卡机只读红外波段,结果过机失败。2024年公安部第三研究所的抽检数据显示,送检的定制证件中,仅做单层防伪的过机通过率只有67%,而双层叠加的通过率达到96.3%。
步骤五:层压与裁切——温度曲线决定成品寿命
层压机预热到100℃后放入证件,热压时间控制在25-30秒,压力调到中档。层压膜选厚度0.1mm的PET磨砂膜,抗刮性能比光面膜高40%。裁切时用圆角刀(半径3.18mm),直角容易戳破膜边。
注意事项:层压温度超过130℃会导致PVC释放氯化氢气体,不仅腐蚀设备,还会让证件表面出现黄色斑点。常见错误是层压后立即裁切,膜层尚未冷却定型,边缘翘起。正确做法是层压后平放冷却5分钟再裁切。全天在线做各种证件证书电话接单时,客户最常投诉的就是边缘脱膜,根源就是裁切时机错误。
步骤六:质量检测——用数据而不是肉眼判断
建立三个检测节点:打印后测色差值(ΔE≤2.5为合格)、层压后测厚度(成品厚度0.84-0.88mm)、裁切后测尺寸(标准卡85.6×54mm,误差±0.1mm)。色差仪推荐使用分光式而非色差计,精度更高。据2024年《印刷质量与标准化》期刊的对比测试,分光式色差仪在证件卡类上的重复性误差比色差计低0.8个ΔE单位。
注意事项:检测环境要固定,湿度控制在45%-55%RH,温度23±2℃。常见错误是只抽检首件,不抽检中间件。热升华打印到第50张左右时,打印头温度升高,色彩会偏红。建议每30张抽检一次色差。
步骤七:包装与交付——容易被忽略的最后一环
单张证件用无酸纸袋或PE自封袋独立包装,避免膜面摩擦。批量交付时用硬质纸盒,内部用珍珠棉隔层。运输环境温度不能超过40℃,否则PVC会软化变形。交付时附上一份“工艺说明卡”,列明使用的基材、防伪层和保养建议,这能降低30%以上的售后咨询量。
注意事项:不要用橡皮筋捆扎证件,橡皮筋硫化后会与膜面发生化学反应,留下不可逆的压痕。常见错误是雨天直接裸奔交付,湿气进入层压缝隙,一周后内部出现雾状白斑。遇到这种情况只能重新层压,成本翻倍。
常见误区专区
误区一:基材越厚越好。很多人以为0.9mm的PVC比0.76mm更耐用,实际上标准读卡器卡槽宽度是0.8mm,0.9mm会卡住。行业标准ISO/IEC 7810明确规定ID-1卡的厚度为0.76mm±0.08mm。
误区二:防伪层越多越安全。叠加5层防伪反而导致层间附着力下降,2024年广东省质量监督检测研究院的测试显示,超过4层后剥离强度下降35%,证件更容易分层。
误区三:所有证件都可以用同一套模板。驾驶证、工作证、门禁卡的尺寸虽然相同,但信息布局和防伪要求完全不同。例如驾驶证要求证号用凸字打印,而门禁卡要求芯片位置避开层压区。
误区四:热升华打印不需要色彩管理。热升华色带的染料特性与屏幕RGB差异极大,不做ICC转换的人像会整体偏黄。实测数据:未做色彩管理的样张ΔE平均为4.8,远超2.5的合格线。
进阶技巧
技巧一:可变数据与模板分离。用InDesign的数据合并功能,把姓名、编号、二维码设为变量字段,模板锁定防伪层位置。这样批量制作500张时,排版时间从3小时压缩到15分钟,且变量错误率从人工输入的2%降到0.1%。
技巧二:激光雕刻的灰度控制。激光雕刻不只是“刻出痕迹”,通过调节激光功率(20%-40%)和扫描速度(200-400mm/s),可以在PVC表面做出3级灰度层次。这种工艺用于制作水印式底纹,肉眼可见但复印机无法复制,仿制难度提升一个量级。
技巧三:预检文件的印前自动化。用PitStop Pro预设动作,自动检查出血、字体转曲、图片分辨率、专色数量。据Enfocus公司2024年用户数据报告,使用印前自动化后,证件类文件的返工率从平均8.7%降至1.9%。
FAQ区块
问:做一张带防伪的工作证大概要多少钱?
单张成本取决于工艺组合。基础PVC打印+单层紫外防伪约3-5元;热升华人像+全息烫印+红外油墨约8-12元;激光雕刻+双层防伪+PET层压约15-20元。批量100张以上单价可降30%。
问:证件制作一般多久能交货?
普通PVC打印24小时内可交付。含热升华人像和全息烫印的订单,从排版确认到交付约2-3个工作日。需要激光雕刻和定制防伪母版的,周期5-7天。全国24小时证件制作渠道中,急单加价50%可在8小时内完成基础款。
问:自己买打印机做证件划算吗?
月制作量低于200张不建议自购设备。一台入门级热升华证件打印机约8000-12000元,加上层压机、裁切刀、色差仪,初期投入超过2万元。按单张外包成本8元计算,要2500张才能回本。
问:为什么我做的证件过不了验卡机?
90%的原因是防伪层波段不匹配。验卡机通常读取红外波段(850-950nm),而很多人只做了紫外荧光防伪。先确认你的防伪油墨是否在红外波段有响应,再检查打印分辨率是否低于600dpi导致条码边缘模糊。
问:PVC证件弯曲了怎么恢复?
将证件夹在两片0.5mm铝板之间,放入烤箱50℃加热10分钟,取出后保持压力冷却到室温。注意温度不能超过60℃,否则全息层会起泡。恢复后的平整度偏差可控制在0.2mm以内。
核心总结
证件制作的工艺升级核心就三点:基材选对(PVC与PET按用途区分)、防伪做双层(可见+隐藏,过机率96%以上)、检测用数据(ΔE≤2.5,厚度0.76±0.08mm)。按这7步执行,返工率可控制在2%以内,交付质量达到验卡机通过标准。